Mooch_Admin, Author at Erodex - Page 4 of 12
Kategorien
Fallstudie

Kontinuierliche Verbesserung macht Luft- und Raumfahrtzulieferer fit für den Abflug nach der Pandemie

Der britische Luft- und Raumfahrtsektor sah sich infolge der weltweiten Pandemie mit noch nie dagewesenen Herausforderungen konfrontiert, von denen Ingenieurbüros auf allen Ebenen der Lieferkette, einschließlich der Marktführer, betroffen waren.

Glücklicherweise hat ein führendes Unternehmen in diesem Bereich die Investitionen in ein Programm zur kontinuierlichen Verbesserung vor der Pandemie mit den Anforderungen an die Effizienzsteigerung und die Senkung der Kosten pro Teil zusammengebracht, die jetzt in einer um die Erholung kämpfenden Branche erforderlich sind.

Der Erfolg des Programms ist so groß, dass es nicht nur dafür gesorgt hat, dass das Unternehmen besser positioniert ist, um den aktuellen Sturm zu überstehen, sondern auch neue Geschäftsmöglichkeiten dank wettbewerbsfähigerer Prozesse und der Einführung fortschrittlicher Technologien geschaffen hat.

James Kirk, Director of Operations at Erodex UK, the UK’s leading supplier of EDM graphite, graphite machining and tooling to the aerospace market, joined the company in 2019 to spearhead the CI drive.

Hier erzählt er uns mehr über die Reise, auf der er das Unternehmen geführt hat.

"Wir befinden uns in der Luft- und Raumfahrt in einem Umfeld, in dem die Kosten pro Teil noch kritischer sind als noch vor zwei Jahren", sagt Kirk.

"Wir sind mehr denn je gefordert, effizientere Produktionsmethoden zu finden und müssen uns daher strategisch für Verbesserungen und Veränderungen einsetzen.

Das ist viel einfacher, wenn man es in einem Unternehmen tut, das nicht gut läuft. Es ist viel schwieriger, in ein Unternehmen wie Erodex zu kommen, einen Marktführer, der rentabel war und Jahr für Jahr wuchs, und zu sagen: 'Wir müssen uns verbessern'".

Doch genau das hat Kirk zusammen mit seinen Geschäftsführerkollegen und Eigentümern Steve, Ian und John Rolinson in ihrem Graphitbearbeitungswerk in Wednesbury, West Midlands, in Angriff genommen.

"Zunächst versuchten wir herauszufinden, was die tatsächliche Leistung der Einrichtung ist. Wir erkannten ein Potenzial zur Verbesserung der Liefertreue und mussten dann verstehen, welche Faktoren dafür ausschlaggebend waren: lag es an der Leistung, der Kapazität, der Effizienz oder an einer Kombination dieser Faktoren?

"Es wurde deutlich, dass es Möglichkeiten gab, den Arbeitsablauf und die Bearbeitungseffizienz zu verbessern", fährt Kirk fort.

Mit dem Schwerpunkt auf den vorrangigen Bereichen der Verbesserung der Effizienz, der Ästhetik und der Arbeitsabläufe in der Werkstatt einigten sich die Direktoren auf einen CI-Fahrplan, der Kirk einen breiten Spielraum für künftige Investitionen bot.

Zu den einfachen, aber schnellen Erfolgen, die im ersten Jahr erzielt wurden, gehörten die Verbesserung des Layouts der Fabrik, die Entrümpelung und die Einführung von zellularen Umgebungen für das Schleifen und die Bearbeitung. Dies schuf eine weitaus schlankere und effizientere Produktionsumgebung, die andere grundlegende Verbesserungen wie weiße Tafeln und tägliche Teambesprechungen ergänzte.

Kirk fügt hinzu: "Nach einer Evaluierungsphase konzentrierten wir uns darauf, unsere Mitarbeiter zu ermutigen, den Wandel anzunehmen und mitzumachen, um sicherzustellen, dass wir die richtige Einstellung und Philosophie der Mitarbeiter vor Ort haben.

"Wir haben versucht, ihnen zu zeigen, dass sie es durch Veränderungen sowohl für sich selbst einfacher als auch für das Unternehmen besser machen können. Zum Beispiel, indem sie das Niveau der Inspektion anheben, den Arbeitsablauf verbessern, so dass das Material immer bereit ist, bevor der Maschinist mit seinem nächsten Auftrag beginnt, und sicherstellen, dass die Werkzeuge überprüft wurden. Diese Art von Methode in der Fertigung ist sehr grundlegend, aber wenn man sich erst einmal mit diesen Grundprinzipien vertraut gemacht hat, ist es für den Einzelnen einfacher, größere Vertrauenssprünge zu machen".

Die Senkung der Kosten in den bestehenden Programmen durch die Philosophie "ein Bediener, drei Maschinen", Multitasking und die Neuzuweisung von Rollen und Verantwortlichkeiten legten den Grundstein für Investitionen in neue Maschinen und die Erforschung neuer Prozesse.

"Wir sind jetzt am technischeren Ende der Roadmap angelangt und arbeiten uns Stück für Stück in hochwertige Läufer und Verstärker ein. Wenn man sich anschaut, was wir bei einer unserer hochwertigsten Produktlinien getan haben, konnten wir erhebliche Einsparungen bei unseren Produkten erzielen. Wir entwickeln jetzt neue Techniken und befassen uns mit der Robotertechnik für Großserienprodukte", so Kirk weiter.

"Wir haben begonnen, neue Fragen zu stellen, wie z. B. 'Wie können wir ein Teil, das wir in einer 3-Achsen-Ausrichtung bearbeitet haben, in einer 5-Achsen-Ausrichtung bearbeiten - und wie wirkt sich das auf unsere Kosten pro Teil aus'?"

"Die Investition in und die Maximierung der Leistungsfähigkeit verschiedener Maschinen, wie z. B. der 5-Achs-Maschine, öffnet uns auch den Zugang zu neuen Produkten und Industrien in der Zukunft. Als Unternehmen haben wir erkannt, dass wir zwar in unserer Branche führend sind, aber auch in neue Bereiche vordringen können, und es gibt Aspekte der Elektrodenherstellung in der Luft- und Raumfahrt, die wir in der Vergangenheit aus dem einen oder anderen Grund, hauptsächlich aus technologischen Gründen, nicht durchführen konnten.

Das Unternehmen ist davon überzeugt, dass das 1,75 Millionen Pfund teure Expansionsprogramm sicherstellen wird, dass es bestens aufgestellt ist, um vom erwarteten wirtschaftlichen Aufschwung im Jahr 2021 und darüber hinaus zu profitieren.

Durch die Investition in neue Maschinen konnte die Kapazität des Standorts um 40 Prozent gesteigert werden, und das Unternehmen konnte sich innerhalb der ersten zwei Wochen nach Inbetriebnahme der neuen Maschine für die Luft- und Raumfahrtindustrie einen Auftrag für ein Teil sichern, bei dem es zuvor "nicht wettbewerbsfähig" war.

Dies wird kombiniert mit Investitionen in ein wachsendes Team, das die Vision, die Kirk und die Erodex-Direktoren für das Unternehmen haben, unterstützt.

"Wir haben ein Team, das wirklich hinter dem steht, was wir tun. Wir investieren in unsere Mitarbeiter, fördern junge Talente innerhalb des Unternehmens, und ich denke, dass man proaktiver reagieren kann, wenn man eine dynamischere Mischung von Talenten in der Belegschaft hat.

"Es geht darum, immer weiter voranzukommen", schließt Kirk.

Wenn Sie daran interessiert sind, mehr zu erfahren, nehmen Sie bitte Kontakt mit uns auf.
Kategorien
Nachrichten

Erodex unterstützt Krohne bei der Konstruktion und Fertigung einer Vorrichtung für den größten horizontalen Vakuumofen Großbritanniens

KROHNE ist ein weltweit führender Hersteller und Anbieter von Lösungen für die industrielle Prozessinstrumentierung. Im Vereinigten Königreich ist KROHNE Ltd. das globale Kompetenzzentrum der Gruppe für Coriolis-Massedurchflussmessgeräte. In der Produktionsstätte in Wellingborough werden die preisgekrönten OPTIMASS-Massedurchflussmessgeräte hergestellt.

Bei der Herstellung der Produkte von Krohne Ltd. wird häufig mit speziellen Materialien wie Duplex 31803 und Super Duplex 32750 gearbeitet. Insbesondere bei Werkstoffen wie Super Duplex ist es äußerst wichtig, dass der Lötprozess korrekt ausgeführt wird.

Die größten von Krohne zu lötenden Produkte sind jedoch bis zu zwei Meter lang, und im Vereinigten Königreich gibt es keinen geeigneten Ofen, der über die Fähigkeit verfügt, ein so großes Produkt in der heißen Zone zu verarbeiten.

Dies bedeutete, dass das Löten dieses Produkts an einen Zulieferer in Frankreich vergeben wurde, was zu Problemen mit Vorlaufzeiten, Transport und damit verbundenen Kosten führte.

Das Ziel: die Verlagerung des Lötprozesses ins eigene Haus.

Das Management-Team von Krohne Ltd. entschied sich, den Prozess des Hartlötens ihrer größeren Produkte ins Haus zu holen, um so die vollständige Kontrolle über Qualität und Lieferzeiten zu gewährleisten.

Nach einer bedeutenden Investition in den größten horizontalen Vakuumofen Großbritanniens benötigte das Unternehmen Unterstützung bei der Konstruktion und Herstellung einer Vorrichtung, die über die spezifischen Heißzonenfähigkeiten verfügt, eine angemessene Größe hat und gleichzeitig mit den Gewichts-, Kosten- und Verformungsbeschränkungen bei der Verarbeitung der größeren Produkte von Krohne Ltd. zurechtkommt.

Hierfür wandte sich das Krohne-Team an Erodex UK.

Entwicklung des Vorrichtungsdesigns

Die Gespräche begannen etwa sechs bis neun Monate vor der geplanten Lieferung des Ofens. Das ursprüngliche Konzept des Teams von Erodex UK sah die Verwendung von Graphitplatten und Abstandshaltern vor.

Nach eingehender Beratung mit den Kollegen von Krohne wurde dieses Konzept überarbeitet und es wurde festgestellt, dass eine flache Gittermethode aufgrund der Festigkeitsanforderungen der Vorrichtung und der erforderlichen Gewichtsreduzierung der Vorrichtung besser geeignet wäre.

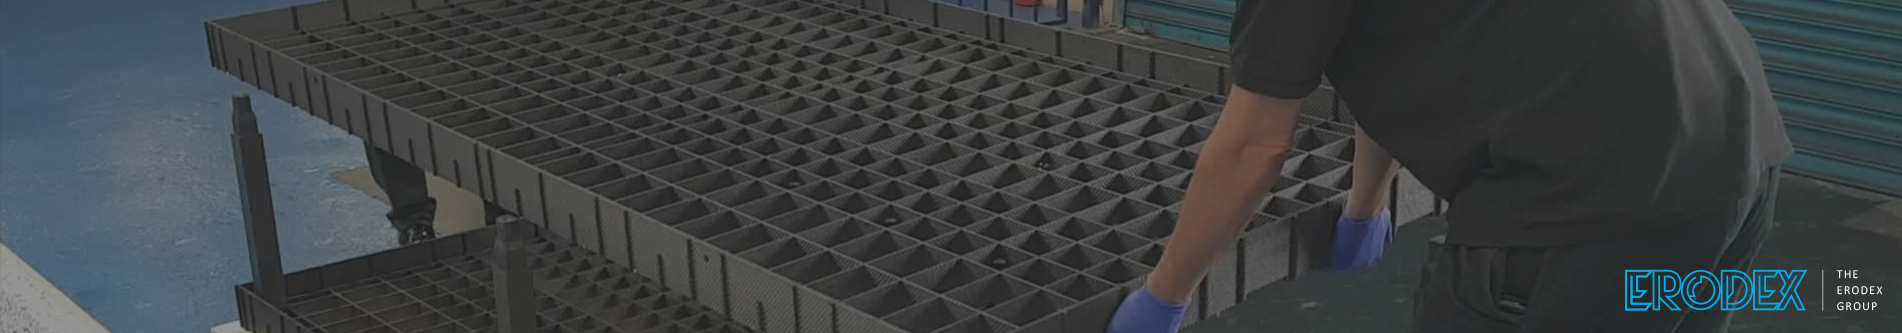
Das Ergebnis war eine 2,4 m x 1,2 m große CFC-Vorrichtung (Carbon Fibre Composite), die aus zwei Schichten und einer Abdeckplatte besteht, um sicherzustellen, dass keine direkte Strahlungswärme auf die auf der obersten Schicht verarbeiteten Komponenten einwirkt und die Wärme gleichmäßig im Ofen verteilt wird.

Production Engineering Manager Darren Hawes kommentiert: "Das Erodex-Team war in der Lage, unsere spezifischen Anforderungen zu verstehen und eine Vorrichtung zu entwerfen, die auf einem CFC-Gitter basiert. Bei einem weiteren Treffen fügten wir dann Kanäle und eine Abdeckplatte hinzu, die auf der CFC-Gitterstruktur sitzt, um die Ebenheit von 0,1 mm beizubehalten.

"Es wurden perforierte Löcher hinzugefügt, damit die 360-Grad-Gaskühlung unter der Vorrichtung zu den Teilen fließen kann, da die Kühlung eines der kritischen Merkmale des Prozesses ist. Die Vorrichtung wurde mit Seitenschienen versehen, um zu verhindern, dass Teile herunterfallen, und wir haben Hebepunkte an der Vorrichtung angebracht, so dass die Vorrichtung, sobald sie aus dem Ofen entfernt wurde, mit Hilfe von Brückenkränen vom Lader entfernt werden konnte, falls der Lader an irgendeiner Stelle ausfallen sollte.

Andrew McFarlane, technischer Vertriebsingenieur bei Erodex UK und Projektleiter, fügt hinzu: "Als sich herausstellte, dass eine kompliziertere und technischere Konstruktion erforderlich war, haben wir unser gesamtes Hochtemperaturteam einbezogen und weitere Besprechungen abgehalten, um die optimale Konstruktion zu finden, die die von unserem Kunden identifizierten Änderungen einbezieht und die zusätzlich erforderlichen Projektmerkmale wie Ersatzteile und Änderungen an den Abstandshaltern liefert.

"Wir haben uns flexibel gezeigt, um das zu erreichen, was der Kunde wollte, und haben die Konstruktionen geändert, bis er zufrieden war".

Warum wurde Graphit aus Kohlefaserverbundwerkstoff (CFC) als Material für die Herstellung von Vorrichtungen gewählt?

Durability properties such as their high strength, stiffness, high thermal shock resistance and high fracture toughness, combined with being lightweight and having low rates of thermal expansion, CFC is the optimum material solution for charging systems in vacuum furnaces

Erodex CFC is available in a range of grades starting with Standard, for heating elements and furnace linings, Premium which is utilised for heating elements and structural components, Performance, for charging frames and systems, Filwound for cylinder components and Mechanical for connection elements.

Krohne Ltd Manufacturing Engineer Tom Harrison explains why, guided by the Erodex UK team, they opted to manufacture the fixture from Carbon Fibre Composite (CFC) graphite: “We had to find the right material for the fixture when considering weight, cost and distortion limitations and we could not find another material that was comparable to CFC for achieving this.

“The CFC fixture is lightweight yet as the temperature increases within the furnace the material gets stronger. Our main requirement of the fixture and the plate itself was to have a 0.1mm flatness tolerance, so when we manufacture and process our parts, any distortion of the fixture does not impact on the assembly that is being processed.

“The straight tube assemblies being processed within the furnace also have a 1/600mm straightness tolerance. Up to two metres we can have 3mm distortion end to end in the bow of the tube. To get that right, we required the fixture base to be as true as possible, so that we are not adding any additional distortion into the processing of the parts. The CFC fixture was therefore designed and manufactured by Erodex to deliver on that 0.1mm flatness constraint.

“In addition, the more mass within the furnace, the greater the effect on heating and cooling rates. A metallic fixture can act as a heat sink, using CFC reduces the mass greatly so our process is optimised and the energy we do use is used efficiently”.

Zusätzliche Vorteile der Verwendung einer CFC-Gitterstruktur.

Ein zusätzlicher Vorteil einer CFC-Gitterstruktur ist, dass bei einem Bruch einzelner Teile der Vorrichtung nur diese ersetzt werden müssen. Dies steht im Gegensatz zu einem Metallgitter, bei dem das gesamte Gitter ausgetauscht oder überholt werden müsste, was zu einer erheblichen Verringerung der Wartungskosten führt.

Außerdem werden rostfreier Duplex-Stahl und rostfreier Super-Duplex-Stahl hauptsächlich wegen ihrer Korrosionsbeständigkeit verwendet, was bedeutet, dass jeglicher Kohlenstoff oder andere Verunreinigungen, die von der Vorrichtung selbst aufgenommen werden, die Metallurgie des Materials beeinträchtigen könnten, was wiederum zu weiteren Komplikationen bei den zu verarbeitenden Produkten führen kann.

Um dies zu vermeiden, wurde die CFC-Graphit-Vorrichtung mit einer Yttrium-Zirkoniumoxid-Beschichtung versehen, um jegliches Eindringen von Kohlenstoff in das Material zu verhindern.

Hawes fährt fort: "Das Wissen über die Anwendung und die Eigenschaften von CFC im Team von Erodex UK war entscheidend, um zu verstehen, was sowohl mit dem Material als auch mit dem Design der Vorrichtung selbst erreicht werden kann. Im Laufe des Prozesses wurde das Design immer komplexer, so dass es für uns sehr vorteilhaft war, ihr Fachwissen zur Verfügung zu haben, um bei der Entwicklung zu helfen.

Sie haben sich bei diesem Projekt wie ein Partner verhalten, und es war von Anfang an klar, dass sie bereit waren, zuzuhören, Änderungen zu berücksichtigen und neue Ideen einzubringen".

Montage und Betrieb von Vorrichtungen.

Erodex montierte die Vorrichtung vor der Beschichtung und stellte ein Video zur Verfügung, in dem gezeigt wurde, wie dies zu wiederholen ist. Nach der Beschichtung der Vorrichtung war das Team wieder vor Ort, um allen Endverbrauchern von Krohne Ltd. die einfache Montage zu demonstrieren.

Das Team von Hawes muss sicherstellen, dass die Vorrichtung bei jeder Beladung genau in der Mitte des Ofens steht. Um dies zu erreichen, wird ein spezieller Gabelstapler eingesetzt, und Erodex hat die Vorrichtung so konstruiert, dass sie vom Gabelstapler gehalten wird, so dass dies möglich ist. Der Gabelstapler wird beim Einfahren in den Ofen durch zwei Führungen, die unter ihm sitzen, zentralisiert.

Harrison fügt hinzu: "Die Vorrichtung selbst ist jetzt seit Oktober im Einsatz, wir haben zahlreiche Zyklen absolviert und sie erfüllt die konstruktiven Anforderungen an die Ebenheit, die Beschichtung funktioniert gut und letztendlich erfüllt die Vorrichtung ihre Aufgabe.

"Wir reinigen die Vorrichtung und den Ofen nach jedem Zyklus mit einem Staubsauger, um alle Rückstände aus der Bearbeitung zu entfernen. Die Vorrichtung wird außerdem zweiwöchentlich einem Wartungscheck bzw. einem Burnout unterzogen, um Verunreinigungen zu entfernen, die durch die Verarbeitung der Produkte im Ofen auf die Vorrichtung gelangt sein könnten.

"Wir haben die CFC-Graphitvorrichtung auch für die Verarbeitung eines Produkts im Rahmen unserer Ofenvalidierung verwendet, das zuvor von einem Unterauftragnehmer verarbeitet wurde. Wir konnten feststellen, dass das von dem Zulieferer gelieferte Teil von einem Ende zum anderen 7 mm Verzug aufwies. Nachdem wir es auf der Vorrichtung bearbeitet hatten, waren alle Kontaktpunkte wieder eben. Das hätten wir in einem Ofen eines Zulieferers nicht erreichen können.

"Letztendlich haben wir damit die volle Kontrolle über die Bearbeitung. Es hat uns die Möglichkeit gegeben, unsere Prozesse weiterzuentwickeln und die Produktivität zu steigern, und es ermöglicht auch eine kontinuierliche Entwicklung und Verbesserung des Prozesses.

"Wir hatten zum Beispiel einige Probleme mit der Art und Weise, wie ein Zyklus ablief, identifiziert, bei dem wir die Überwachungs-Thermoelemente positionierten, um sicherzustellen, dass die Teile vollständig auf Temperatur sind, bevor wir den Lötteil des Prozesses begannen.

Für weitere Informationen kontaktieren Sie uns bitte

Kategorien
Nachrichten

World’s fastest brass wire launched by Erodex UK.

Betterbrass, the world’s fastest brass wire, launched by Erodex UK, has helped users increase cutting speed by up to 10% in early trials.

Launched in the UK this summer, Betterbrass is a next-generation special-alloy brass wire from Bedra (Berkenhoff) in Germany.

Thanks to innovative alloy and casting technology, along with a specially developed annealing process, Bedra engineers created a brass wire electrode comprised of a completely new alloy that is plug-and-play on all machine types. The new product delivers performance never before seen in traditional brass wire, with reported cutting speeds up to 10% faster.

“Since its launch earlier in the summer, the new betterbrass wire range has received a positive response from customer trials, meaning that we can now provide EDM subcontractors with a cost-effective step up from standard brass wire”, comments Josh Bye, Sales Engineer at Erodex UK.

“As UK industry starts to recover from the effects of the Covid-19 pandemic, we were keen to be able to introduce a new, cost-effective wire to the market that also enables increased performance. Users will save money by using the wire, as any increase in wire speed ultimately means less wire usage,” continues Bye.

Erodex UK is the market leader in providing EDM wire, wear parts, and other EDM consumables, and has cemented its position as the UK’s leading authority on all things EDM. In addition to their vast experience in the EDM industry, this is due to their strong working relationship with Berkenhoff (Bedra) in Germany.

During August 2019, Erodex UK announced the launch of the world’s fastest EDM speed wire, gapstar ONE. Building on the strengths of their cobracut, broncocut and topas ranges, Bedra developed a new coating technology called TRIMPAC. gapstar ONE quickly became the wire of choice for those looking for premium performance. Still, it is a different segment of the market that Erodex UK believes will continue to benefit from the betterbrass range.

“Being the fastest EDM speed wire available in the world, our gapstar ONE range is a very high-end wire, which we do advise if people are looking for a significant step up in speeds. However, we know that there is a segment of the market that does not demand premium performance but still wants greater performance and reliability than they get from standard brass wire. It is these users who are now appreciating the benefit of the new BetterBrass range of wire.

“During customer trials since launch, BetterBrass has proved to perform up to 10% faster than standard brass wire. Being a stronger wire than standard brass also means improved reliability when auto wire threading. Users have reported fewer breakages when applying increased power through the wire and better surface finishes too,” adds Bye.

Luke Hobbs, Director of HLP Engineering Solutions in Halesowen, West Midlands, has experienced firsthand the benefits of using both the gapstar and betterbrass ranges.

“We’ve used both Gapstar and BetterBrass wires from Erodex. Simply put, Gapstar is the best wire we have ever used for performance and speed on our Sodick machines. We found it ideal for cutting punches and other long-running jobs. We will have no hesitation in using Gapstar for this type of work in the future. We found that better brass is excellent for threading and, for the small increase in wire cost, offers a decent speed improvement of around 10-12% over standard brass wire with the same settings. When the job dictates, we will certainly use this wire again”.